Станки для продольно-поперечной резки металла
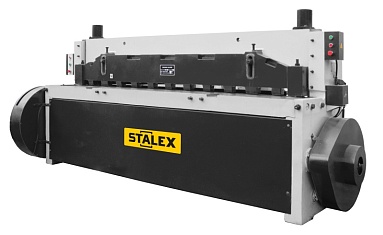
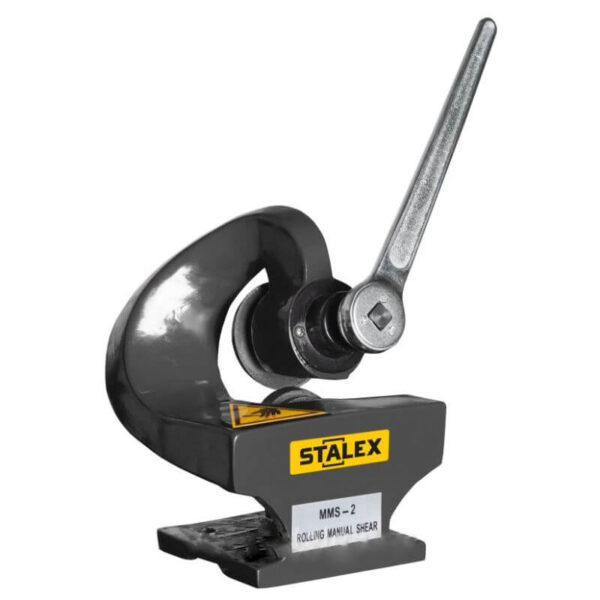
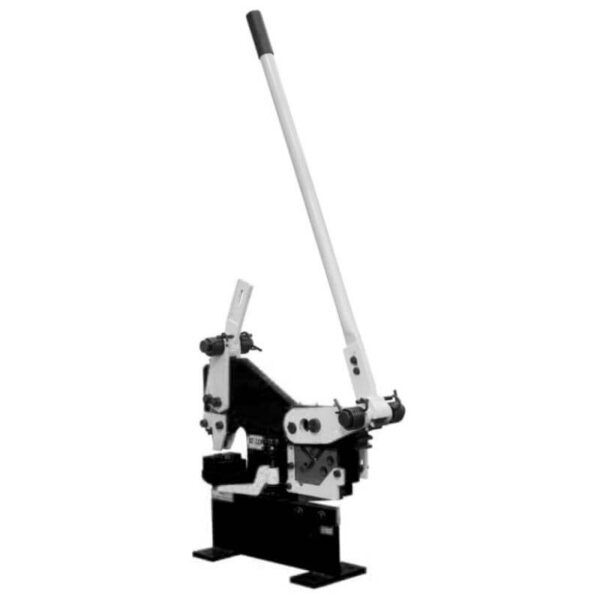
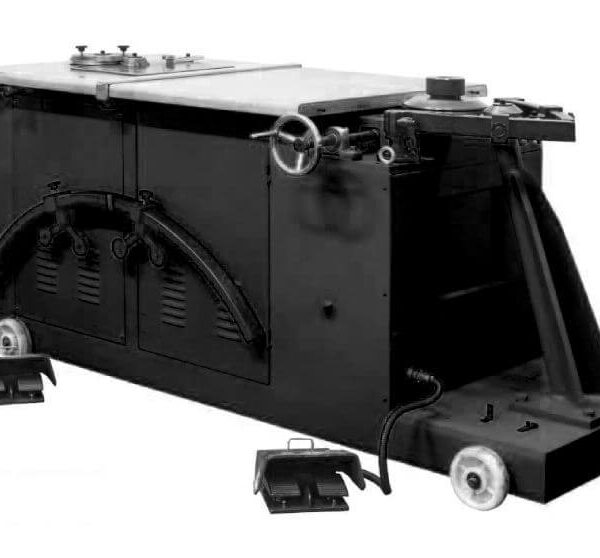
Станки для продольно-поперечной резки предназначены для разделения рулонного материала на заготовки заданной ширины и длины. Такое оборудование используют на предприятиях, где требуется организовать последовательную обработку металлической ленты, поперечную резку, получать листовые заготовки одинакового формата и поддерживать стабильность производственного процесса. В зависимости от конструкции станок может выполнять продольное разделение рулона, поперечную отрезку, поперечную резку или сочетать операции в одной технологической линии. Это позволяет сократить количество ручных операций и повысить эффективность подготовки материала.
При выборе оборудования учитываются толщина металла, ширина рулона, масса заготовки, требуемая длина реза, количество рабочих циклов, тип привода и способ подачи материала. Для каждого производственного участка подбирается подходящая конфигурация с учетом реальной нагрузки и требований к готовой продукции. Если необходимо выполнять точный раскрой листового металла из рулона и поперечную резку , важно оценивать не только мощность, но и жесткость конструкции, качество режущего узла, точность настройки поперечной резки и стабильность подачи. Правильно подобранный станок помогает получать повторяемые заготовки с аккуратной кромкой, поперечной резкой и минимальным количеством отходов при поперечной резке .
Назначение и особенности технологии резки
Продольно-поперечная резка применяется в тех случаях, когда исходный рулон необходимо преобразовать в отдельные металлические листы определенного формата. Материал поступает в рабочую зону через систему подачи, после чего выполняется продольное разделение или поперечный рез. При последовательном выполнении операций можно получать готовые листовые заготовки без промежуточной ручной разметки. Такая схема особенно эффективна при серийном выпуске деталей, где важны одинаковые размеры каждой партии.
Станки данного типа поперечной резки востребованы при изготовлении кровельных элементов, вентиляционных деталей, облицовочных панелей, профилей, корпусных изделий и другой продукции из металла. В зависимости от технологической задачи оборудование может работать со сталью, оцинкованным материалом, алюминиевыми сплавами и другими видами листового проката. При этом необходимо учитывать свойства конкретного материала, его толщину, ширину и допустимый режим обработки и поперечной резки.
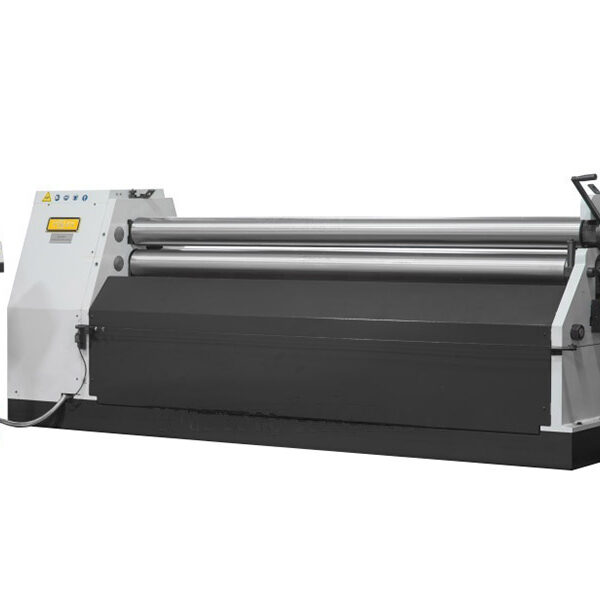
Если производство предусматривает дальнейшую гибку, полученные заготовки могут передаваться на листогиб или прессовое оборудование. Для радиусной обработки применяются вальцы, а при формировании ребер жесткости используются зиговочные машины. Таким образом, станок для продольно-поперечной резки способен стать частью единого производственного участка, на котором выполняется полный цикл подготовки и последующей обработки металла.
Конструкция станков для продольно-поперечной резки
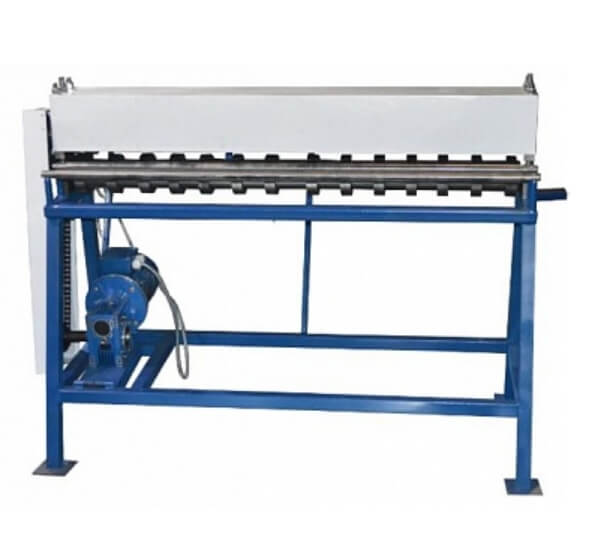
Конструкция оборудования поперечной резки включает несущую раму, механизм подачи, режущий узел, элементы фиксации и системы настройки параметров. В зависимости от модели для поперечной резки предусмотрены механические либо электромеханический привод, различные варианты регулировки поперечной резки, ширины реза и устройства для работы с рулонным материалом. Жесткое основание необходимо для сохранения точности поперечной резки при постоянных нагрузках и предотвращения нежелательных вибраций во время рабочего цикла.
Одним из ключевых параметров поперечной резки является рабочая ширина, определяющая максимальный формат исходного материала. Также учитываются максимальная толщина заготовки, масса рулона, диаметр размотки, скорость подачи и допустимая нагрузка на режущий механизм. Для серийного производства поперечной резки большое значение имеет возможность быстро перенастраивать оборудование под другую ширину и длину листа. Это позволяет использовать один станок для разных типоразмеров продукции без длительной остановки линии.
Режущий механизм должен обеспечивать чистое разделение материала без выраженной деформации кромки. На результат поперечной резки влияют состояние ножей, точность установки, жесткость направляющих и правильность настройки зазора. Если оборудование используется для регулярной резки металла, необходимо своевременно контролировать состояние режущего инструмента и соблюдать рекомендации по техническому обслуживанию.
Продольная и поперечная резка рулонного материала
Продольная операция и поперечная резка позволяет разделить широкую ленту на несколько полос заданной ширины. Для этого материал проходит через режущий узел, положение которого предварительно настраивается в соответствии с требуемым размером. Такая технология используется при изготовлении узких заготовок, полос, профилей и других элементов. При правильной регулировке оборудование обеспечивает стабильную геометрию получаемого материала на протяжении всей партии.
Поперечная резка применяется для получения листов определенной длины. После подачи материала на заданное расстояние режущий механизм выполняет отрезку, после чего готовая заготовка направляется на приемный участок. Сочетание двух операций дает возможность организовать последовательный раскрой рулона и получать листы с заданными параметрами без дополнительных ручных операций.
Для предприятий, где регулярно требуется обработка рулонного металла, такая схема позволяет рациональнее использовать исходный материал. Снижается количество промежуточных перемещений, упрощается организация рабочего места и повышается повторяемость размеров. При массовом выпуске продукции особенно важны стабильная скорость подачи и корректная настройка режущего инструмента.
Как выбрать оборудование для поперечной резки
Перед тем как купить станок для поперечной резки, необходимо определить основные параметры производственной задачи. В первую очередь оцениваются максимальная ширина рулона, его масса, толщина и требуемый формат готового листа. Затем выбираются тип привода, производительность, способ управления, конструкция режущего узла и возможности перенастройки. Такой подход позволяет подобрать оборудование, которое соответствует фактическим условиям эксплуатации при поперечной резке и не требует переплаты за функции, которые не будут использоваться.
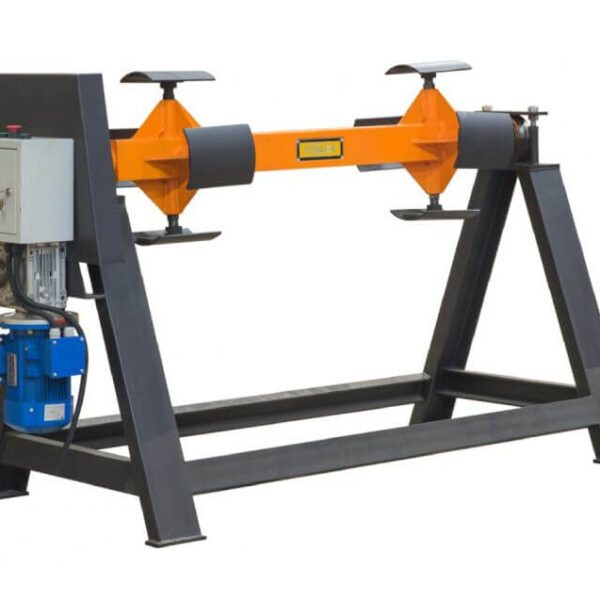
Для небольших мастерских может быть достаточно компактной установки с ручной настройкой основных параметров. На производственных предприятиях с большим объемом выпуска предпочтительнее автоматизированные решения с приводной подачей и возможностью точного задания рабочего цикла. Если оборудование будет использоваться совместно с разматывателем, необходимо заранее проверить совместимость по ширине рулона, скорости подачи, массе материала и расположению рабочих зон.
Также необходимо учитывать свободное рабочее пространство, способ загрузки рулона, направление выхода готовых листов и возможность размещения приемного стола. Для стабильной эксплуатации важны удобный доступ к режущему узлу, понятная система управления, защитные элементы и возможность регулярного обслуживания. Если в дальнейшем планируется расширение производства, желательно выбирать модель с запасом по производительности и допустимой нагрузке.
Преимущества продольно-поперечной обработки
Основным преимуществом технологии является возможность получать листовые заготовки непосредственно из рулона. Это сокращает количество операций по ручной разметке и перемещению материала, помогает рационально использовать исходный прокат и обеспечивает более организованный производственный процесс. При серийном выпуске одинаковых изделий особенно заметна экономия времени, поскольку основные параметры резки задаются заранее.
Оборудование позволяет поддерживать одинаковые размеры заготовок в пределах установленного технологического режима. Стабильная подача материала и правильно настроенный режущий узел уменьшают вероятность перекосов и дефектов кромки. В результате последующая обработки деталей становится проще: заготовки можно сразу направлять на гибочное, вальцовочное или другое оборудование.
Еще одним преимуществом является возможность адаптации производственного процесса под различные форматы продукции. При необходимости можно менять ширину продольного разделения и длину поперечного реза, если конкретная модель предусматривает соответствующий диапазон регулировки. Это делает станок универсальным решением для участков, где одновременно выпускаются разные виды изделий.
Совместная работа с другим оборудованием
На практике станки продольно-поперечной резки редко используются изолированно. Перед ними может устанавливаться разматыватель рулонов, который обеспечивает контролируемую подачу исходного материала. После раскроя листы поступают на последующие операции: гибку, формовку, профилирование, сварку или сборку. Такая организация позволяет сформировать непрерывную технологическую цепочку с минимальным количеством ручного труда.
Для получения деталей с прямолинейными гибами используются листогибочные машины, а для изготовления цилиндрических и радиусных элементов может применяться вальцовочный станок. Если требуется сформировать канавки или ребра жесткости, заготовка передается на зиговочный агрегат. В отдельных технологических маршрутах после раскроя выполняются сварочные операции и дополнительная механическая обработка.
При создании комплексного участка важно согласовать производительность всех машин. Скорость подачи рулона, темп резки и прием готовых листов должны соответствовать друг другу. Это позволяет избежать простоев и накопления заготовок между отдельными этапами. При правильном подборе оборудования весь процесс становится удобнее для оператора и предсказуемее по времени выполнения заказа.
Ассортимент и технические параметры
В каталоге представлены станки, рассчитанные на различные производственные задачи. При выборе можно сравнить рабочую ширину, допустимую толщину материала, характеристики привода, производительность и конструктивные особенности. Для небольших мастерских подходят компактные решения, тогда как для крупных производственных участков востребованы модели с повышенным запасом прочности и возможностью длительной эксплуатации.
Технические характеристики необходимо рассматривать комплексно. Одного показателя максимальной толщины недостаточно: значение имеют ширина рулона, масса материала, скорость подачи, длина готовой заготовки и требования к качеству кромки. Также оцениваются габариты станка, вес, особенности установки и доступность расходных элементов. Такой анализ помогает выбрать оборудование, которое будет эффективно работать именно в существующих производственных условиях.
Если требуется автоматизировать участок, дополнительно рассматриваются возможности подключения периферийного оборудования и настройки рабочего цикла. Для предприятий с несколькими типоразмерами изделий полезна быстрая переналадка. Для непрерывного производства приоритетом становится надежность узлов, устойчивость конструкции и доступность сервисного обслуживания.
Покупка, доставка и сервис
Перед покупкой можно сравнить представленные модели по назначению, характеристикам, комплектации и условиям эксплуатации. Специалист поможет определить подходящий вариант с учетом материала, производительности и особенностей технологического участка. При необходимости можно подобрать не только основной станок, но и дополнительное оборудование для размотки, подачи и приема готовых заготовок.
Актуальная цена зависит от конструкции, рабочего диапазона, типа привода, производительности и комплектации. При расчете важно учитывать не только стоимость оборудования, но и возможность его интеграции в существующий производственный процесс. Если требуется решение для регулярной обработки рулонного материала, рационально рассматривать весь комплекс оборудования, а не отдельную машину.
Поставка выполняется для клиентов из Москвы, Санкт-Петербурга и других регионов России. Перед оформлением заказа можно уточнить наличие, сроки отгрузки, комплектацию, требования к установке и доступность сервисной поддержки. Для предприятий, которым требуется регулярная обработка листа, специалисты помогут подобрать оборудование под конкретный объем выпуска и особенности производства.
Эксплуатация и обслуживание
Для сохранения точности резки необходимо соблюдать установленный режим эксплуатации и не превышать допустимую нагрузку. Перед началом смены проверяют состояние режущего инструмента, направляющих, креплений и элементов подачи. При работе с рулонным материалом важно правильно установить заготовку и обеспечить ее устойчивое положение относительно рабочего механизма.
Регулярное техническое обслуживание позволяет своевременно обнаруживать износ режущих элементов и других узлов. Состояние ножей непосредственно влияет на качество кромки, поэтому их необходимо проверять и при необходимости заменять или обслуживать. Соблюдение регламента помогает поддерживать стабильность оборудования и продлевает срок службы основных механизмов.
Правовая информация
Размещенные материалы, цены и описания имеют справочный характер и не является публичной офертой. Перед оформлением заказа рекомендуется уточнить актуальные технические характеристики, комплектацию, наличие и сроки поставки выбранной модели. Конкретные возможности оборудования зависят от исполнения и установленной оснастки.
Вопросы и ответы
Для чего предназначен станок продольно-поперечной резки?
Оборудование предназначено для разделения рулонного металла на полосы и листовые заготовки заданного размера. Продольная операция позволяет получить материал определенной ширины, а поперечная — задать длину готового листа. Такое решение особенно эффективно при серийном производстве, где требуется повторяемость размеров и сокращение ручных операций.
Какие параметры важны при выборе станка поперечной резки?
Основными параметрами являются рабочая ширина, максимальная толщина металла, масса и диаметр рулона, требуемая длина реза, скорость подачи и тип привода. Дополнительно учитываются габариты, способ загрузки и возможность интеграции с разматывателем. Если оборудование будет работать ежедневно, желательно предусмотреть запас по нагрузке и производительности.
Можно ли обрабатывать материал непосредственно из рулона?
Да. Для этого станок устанавливается в технологическую линию вместе с разматывателем. Рулон подается в рабочую зону, после чего выполняются продольная и поперечная операции. Такая схема удобна при больших объемах производства и позволяет получать листовые заготовки без предварительной ручной раскладки материала.
Чем продольная резка отличается от поперечной?
При продольной резке материал разделяется вдоль направления движения и превращается в полосы заданной ширины. Поперечная операция выполняется поперек полотна и определяет длину готовой заготовки. Сочетание двух способов позволяет получать листы требуемого формата непосредственно из рулона.
С каким оборудованием можно использовать станок?
В передней части линии может размещаться разматыватель, обеспечивающий подачу рулона. После раскроя заготовки направляются на листогибочное, вальцовочное, профилирующее или другое оборудование. При необходимости участок дополняется приемными столами и вспомогательными устройствами для перемещения готового материала.
Как обеспечить стабильное качество реза?
Необходимо правильно подобрать станок под толщину и ширину материала, точно настроить режущий механизм и обеспечить стабильную подачу рулона. В процессе эксплуатации важно контролировать состояние ножей, направляющих и креплений. Регулярное обслуживание помогает сохранять геометрию реза и снижает вероятность появления дефектов на кромке.