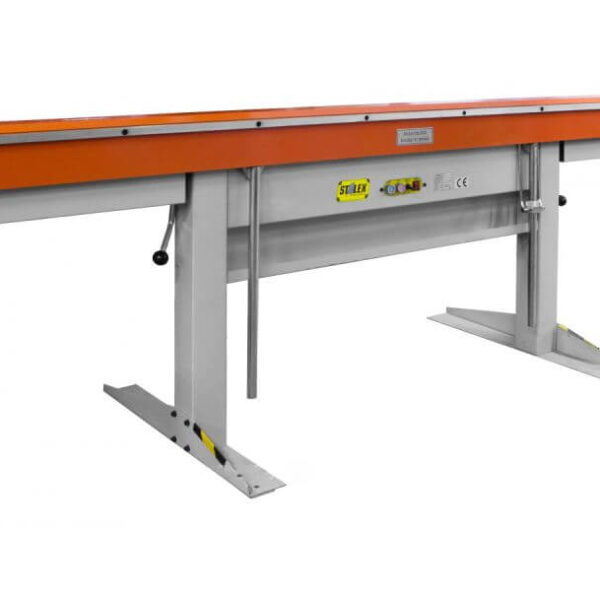
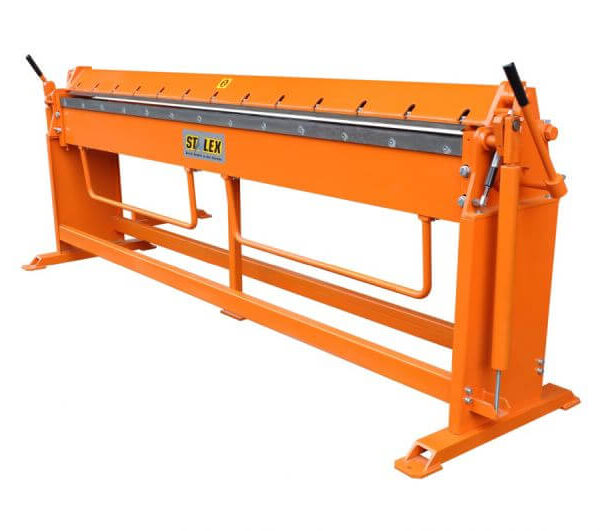
Листогиб ручной STALEX 3000/1,0 — профессиональный механический станок для холодной гибки длинномерных заготовок из тонколистового металла. Оборудование предназначено для изготовления кровельных доборных элементов, деталей вентиляционных систем, фасонных профилей, отливов, планок, коробов, кожухов, защитных элементов и другой продукции, требующей формирования ровных продольных сгибов. Увеличенная рабочая длина модели делает её особенно востребованной на предприятиях, где необходимо обрабатывать крупноформатные листы и производить протяжённые изделия с минимальным количеством соединений.
STALEX 3000/1,0 ориентирован на эксплуатацию в производственных цехах, кровельных и жестяницких мастерских, на участках изготовления вентиляции, фасадных конструкций и другой продукции из листового металла. Станок сочетает простую ручную схему управления с профессиональной конструкцией, рассчитанной на регулярное применение. Отсутствие электропривода упрощает обслуживание оборудования и позволяет организовать рабочее место без необходимости подключения дополнительных силовых систем.
Одним из главных преимуществ модели является увеличенная рабочая зона, позволяющая выполнять гибку заготовок длиной порядка 3000 мм. Возможность формировать протяжённый сгиб за одну установку особенно важна при изготовлении карнизных, торцевых и коньковых планок, длинных отливов, элементов примыкания, вентиляционных деталей и фасадных профилей. Чем меньше стыков имеет готовое изделие, тем проще его дальнейший монтаж и тем аккуратнее выглядит готовая конструкция.
Станок рассчитан на обработку листового материала толщиной до 1,0 мм в пределах допустимых характеристик используемого металла. Такой диапазон соответствует наиболее распространённым задачам по работе с оцинкованной и низкоуглеродистой сталью, применяемой в строительстве, кровельном производстве и изготовлении инженерных систем. Холодный способ деформации позволяет получать требуемую форму без нагрева заготовки и дополнительных технологических операций.
Конструкция STALEX 3000/1,0 предусматривает неограниченную глубину подачи материала. За рабочими балками отсутствует элемент, который ограничивал бы движение крупного листа, поэтому оператор может подавать заготовку на необходимую глубину и размещать линию сгиба на требуемом расстоянии от её края. Это особенно важно при изготовлении широких панелей, коробов и других крупноформатных изделий.
Максимальный угол гибки достигает 150°, что заметно расширяет ассортимент возможных профилей. Оператор может получать стандартные сгибы под прямым углом, а также формировать более закрытые элементы с последовательным выполнением нескольких операций. На станке возможно изготовление Г-образных и П-образных профилей, разнообразных планок, бортов, отгибов, элементов примыкания и других изделий со сложной геометрией сечения.
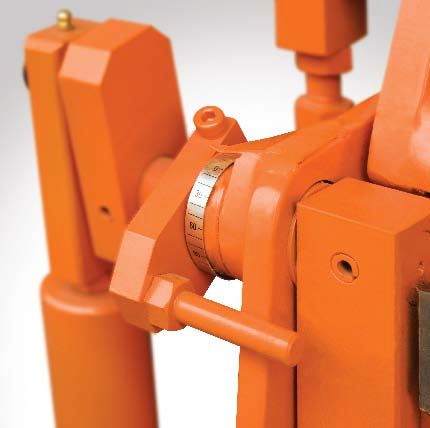
Для контроля процесса гибки предусмотрен встроенный угломер. Он позволяет визуально отслеживать положение гибочной балки и выдерживать необходимый угол непосредственно во время операции. При серийном изготовлении однотипных деталей это помогает добиться хорошей повторяемости и уменьшает количество промежуточных измерений отдельным инструментом.
Важным элементом конструкции является газовый рабочий цилиндр прижимной балки. Он облегчает перемещение верхнего прижимного узла и снижает физическую нагрузку на оператора. Это особенно заметно при регулярной работе, когда в течение смены необходимо многократно устанавливать, фиксировать и извлекать длинномерные металлические заготовки.
Максимальная высота подъёма верхней балки составляет 70 мм. Большой рабочий просвет облегчает установку листа и позволяет удобнее работать с деталями, на которых уже выполнены отдельные сгибы. Заготовку проще позиционировать перед следующей операцией, а после завершения обработки — извлекать из рабочей зоны.
Основой оборудования является жёсткая стальная станина, рассчитанная на нагрузки, возникающие при гибке металлического листа по значительной длине. Для трёхметровой рабочей зоны стабильность конструкции особенно важна, поскольку даже небольшое изменение взаимного положения рабочих балок способно повлиять на равномерность получаемого профиля. Прочное исполнение обеспечивает надёжность станка и позволяет использовать его в условиях регулярного производственного процесса.
Ручная схема обеспечивает оператору непосредственный контроль за деформацией материала. Гибочную операцию можно выполнять плавно, наблюдая за изменением геометрии заготовки и останавливая движение при достижении нужного угла. Такая особенность удобна при изготовлении нестандартных профилей, опытных образцов и небольших партий продукции, где часто требуется изменять конфигурацию выпускаемых деталей.
При рациональной организации производственного процесса производительность STALEX 3000/1,0 может составлять от 80 метров готовой продукции в час. Фактический показатель зависит от сложности профиля, количества сгибов, размеров листа, толщины и свойств материала, а также опыта оператора. При производстве типовых кровельных и вентиляционных элементов станок позволяет организовать полноценный серийный выпуск продукции.
Одной из основных сфер применения модели является производство кровельных доборных элементов. Рабочая длина около трёх метров особенно удобна для изготовления длинных коньковых, торцевых и карнизных планок, капельников, отливов, элементов примыкания и других профилей. Возможность получать цельные длинномерные детали сокращает количество монтажных соединений и позволяет повысить производительность последующих работ на объекте.
В производстве вентиляционных систем станок применяется для формирования элементов прямоугольных воздуховодов, коробов, кожухов, соединительных деталей и различных профилей. Свободная подача крупноформатного листа позволяет выполнять сгибы на необходимом расстоянии от кромки и работать с достаточно широкими заготовками.
Кроме того, STALEX 3000/1,0 подходит для изготовления фасадных и облицовочных элементов, металлических панелей, защитных экранов, деталей рекламных конструкций, корпусов, кожухов оборудования и разнообразных изделий общего назначения. Возможность менять последовательность сгибов без сложной переналадки делает станок универсальным инструментом для предприятия с широкой номенклатурой продукции.
Большая рабочая длина особенно выгодна при производстве изделий, где важно сохранить непрерывность профиля. Вместо изготовления нескольких коротких участков и их последующего соединения оператор может сформировать длинную деталь за одну установку. Это позволяет сократить трудозатраты на сборку и уменьшить вероятность появления отклонений в местах стыков.
Простая механическая конструкция положительно влияет на эксплуатационные качества оборудования. Станок не требует сложной электронной настройки, программирования или обслуживания гидравлической системы. Основные операции выполняются оператором вручную, а встроенный угломер и газовый цилиндр помогают сделать работу более удобной и производительной.
Ручной листогиб STALEX 3000/1,0 является рациональным выбором для предприятий, которым необходимо профессионально обрабатывать длинномерный листовой металл толщиной до 1,0 мм. Максимальный угол гибки 150°, неограниченная глубина подачи, рабочая зона порядка трёх метров, встроенный угломер, газовый привод прижимной балки и высота её подъёма до 70 мм позволяют использовать станок для широкого спектра производственных задач.
Сочетание прочной стальной конструкции, большой длины обработки и ручного принципа работы делает STALEX 3000/1,0 особенно подходящим для кровельных, вентиляционных и жестяницких производств. Модель позволяет организовать выпуск длинных фасонных элементов без применения дорогостоящего автоматизированного оборудования и обеспечивает необходимые условия для эффективной обработки крупноформатных листовых заготовок.