Станок вальцовочный электромеханический STALEX ESR-1300х4.5 (391105)

Артикул: 391105

686 850,00 ₽

В наличии

15 Человек смотрят этот товар прямо сейчас!

Быстрая и удобная доставка в срок

Широкий ассортимент товаров

Качественные услуги и сервис

Акции и скидки для постоянных клиентов

Описание

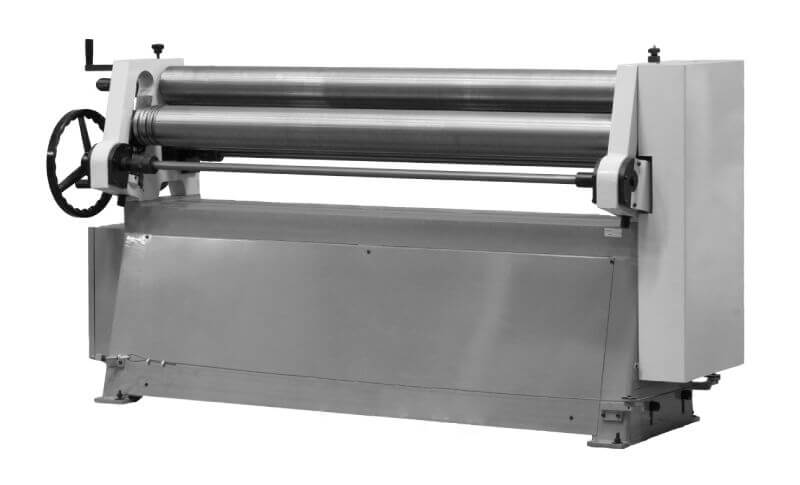
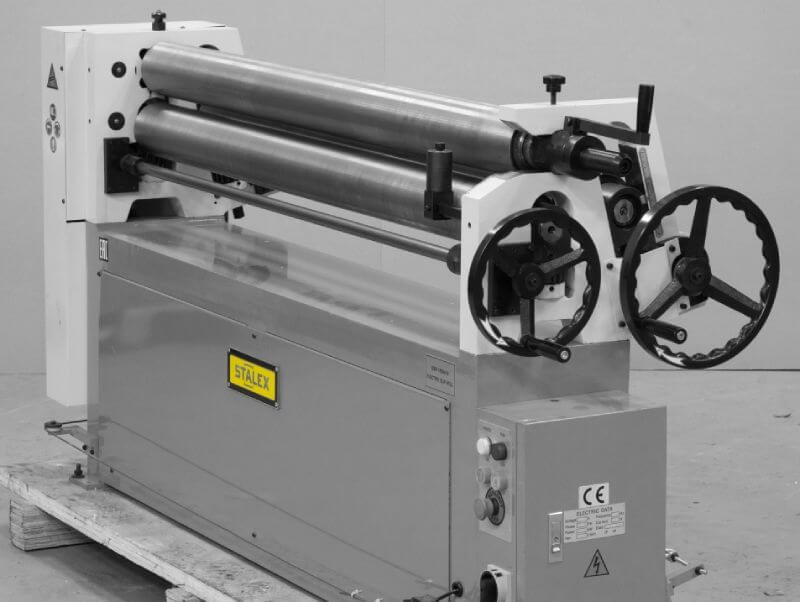
Электромеханический вальцовочный станок STALEX ESR-1300х4.5 (391105) предназначен для холодного формования листового металла и получения цилиндрических, дугообразных или конических деталей. Оборудование позволяет изготавливать заготовки различного радиуса, выполнять подгибку краев и править листовой прокат. Рабочая ширина до 1300 мм делает модель подходящей для производства обечаек, труб, кожухов, воздуховодов, элементов водосточных систем, дымоходов и других металлоконструкций.

Станок может использоваться на предприятиях вентиляционной отрасли, в строительстве, машиностроении и специализированных металлообрабатывающих цехах. Модель подходит для изготовления единичных деталей по индивидуальным размерам и выпуска серийных изделий с повторяющейся геометрией. Электромеханический привод сокращает объем ручного труда и обеспечивает стабильное перемещение заготовки через рабочую зону.

Максимальная толщина вальцовки низкоуглеродистой стали составляет 4,5 мм при условии, что предел текучести материала не превышает 245 МПа. Если фактическая прочность листа выше указанного значения, допустимая толщина должна быть уменьшена. Возможность обработки конкретной заготовки зависит от марки металла, его термического состояния, ширины и длины листа, а также требуемого диаметра готового изделия.

Для нержавеющей стали заявлена возможность работы с листом толщиной до 2,5 мм. Нержавеющие сплавы обычно обладают более высоким сопротивлением пластической деформации, поэтому при одинаковой толщине создают большую нагрузку на механизмы станка. Перед запуском серии рекомендуется проверить выбранные настройки на пробной заготовке из материала с аналогичными характеристиками.

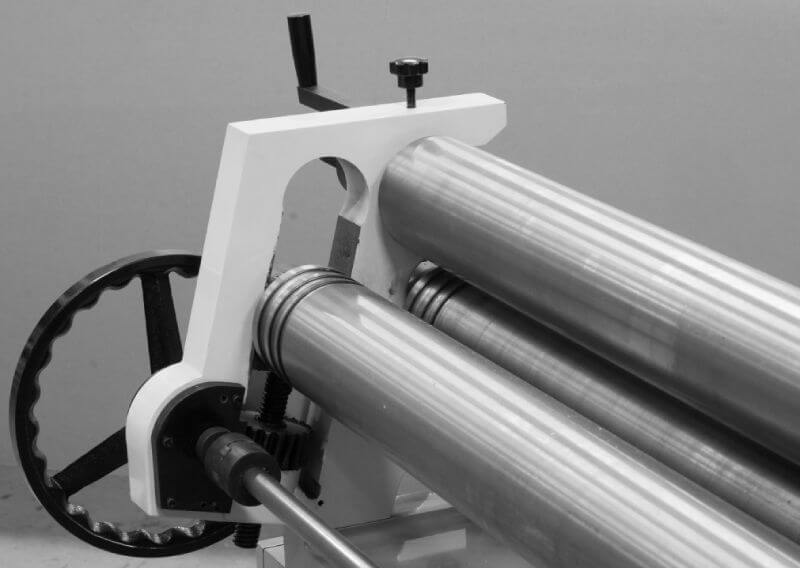
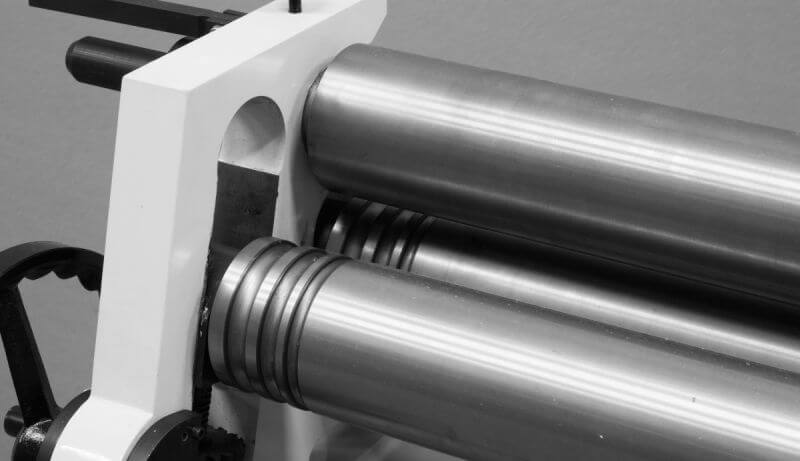
Диаметр рабочих валов STALEX ESR-1300х4.5 составляет 120 мм, а их твердость достигает 45 HRC. Упрочненные поверхности устойчивы к износу и помогают сохранять правильную геометрию рабочих элементов при регулярных нагрузках. Стабильность формы валов непосредственно влияет на равномерность радиуса и качество поверхности получаемой детали.

Вращение передается от электродвигателя к валам посредством цепного механизма. Такая кинематическая схема обеспечивает надежную связь между силовой установкой и рабочими элементами. Цепная передача поддерживает равномерное протягивание листа и подходит для выполнения повторяющихся производственных операций. Оператор контролирует положение заготовки, в то время как привод обеспечивает ее движение через станок.

Мощность электродвигателя составляет 2,2 кВт. Скорость вращения валов равна 9,3 об/мин, что обеспечивает производительную прокатку листовых заготовок. При работе с листом шириной до 1300 мм необходимо следить за равномерностью подачи и не допускать перекоса материала. Правильное позиционирование помогает сохранять одинаковый радиус по всей ширине готовой детали.

Формирование цилиндрического изделия выполняется за несколько проходов. При первой прокатке лист получает начальную кривизну, после чего настройки изменяются и операция повторяется. Постепенное увеличение деформации позволяет контролировать радиус и учитывать упругое восстановление материала после выхода из рабочей зоны. Количество проходов определяется характеристиками металла и требованиями к готовому изделию.

Для низкоуглеродистой стали толщиной 4,5 мм минимальный диаметр получаемой заготовки составляет не менее 150 мм. Значение является справочным и может изменяться в зависимости от сорта и прочности металла, его термообработки, длины и ширины листа. При работе с нержавеющей сталью толщиной до 2,5 мм ориентировочный минимальный диаметр обечайки также составляет 150 мм.

Точной универсальной формулы для определения минимального диаметра не существует. На результат одновременно влияют предел текучести, пластичность, твердость, направление проката, размеры листа и величина упругого возврата. Наиболее надежный способ определить возможности оборудования для конкретного материала — выполнить пробную вальцовку и измерить полученную заготовку.

Следует учитывать, что оборудование имеет ограничение не только по максимальной, но и по минимальной толщине листа. Для стали Ст3сп производителем указано минимальное значение 1 мм. При этом в качестве общего приближенного ориентира минимальную толщину иногда принимают равной одной трети максимальной, что для данной модели соответствует приблизительно 1,5 мм. Данное соотношение не является строгим техническим параметром и не заменяет практическую проверку.

Способность тонкого листа сохранять заданную форму зависит от остаточной деформации, создаваемой во время прокатки. Слишком тонкий или жесткий материал после выхода из валов может частично возвращаться в исходное состояние. В общем случае при уменьшении толщины и повышении жесткости металла минимально достижимый радиус увеличивается. Поэтому конкретный предел определяется опытным путем.

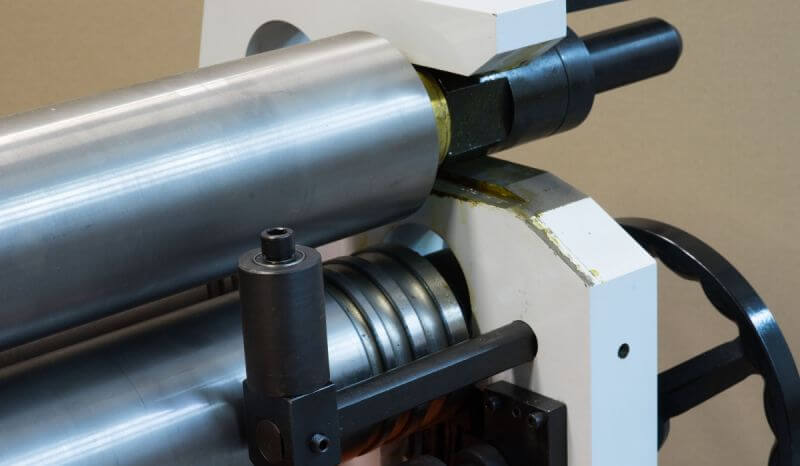
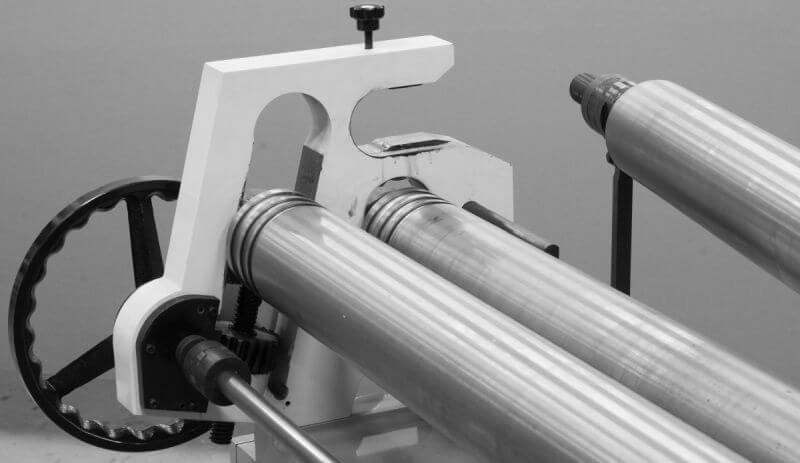
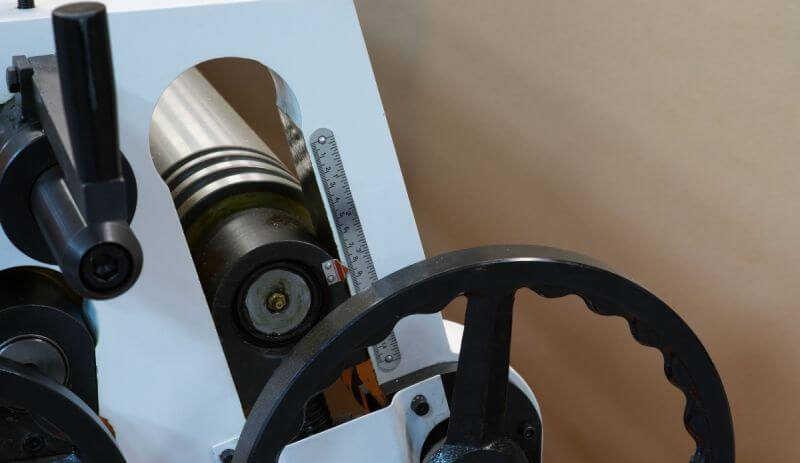
STALEX ESR-1300х4.5 позволяет изготавливать не только цилиндрические, но и конические изделия. Для этого в правой части машины предусмотрен опорный валик. Во время работы лист необходимо зажимать преимущественно рядом с данным элементом, чтобы его стороны перемещались по разным траекториям. В результате последовательных проходов заготовка получает переменный радиус.

Опорный ролик помогает направлять лист и ограничивает его нежелательное поперечное смещение. Конусная гибка может использоваться при производстве вентиляционных переходов, воронок, конических патрубков, кожухов и элементов емкостного оборудования. Точность геометрии зависит от правильного расположения материала и постоянного контроля его движения.

Подгибка кромок выполняется перед окончательным формированием обечайки. Край заготовки устанавливается в рабочей зоне таким образом, чтобы основное усилие приходилось на необходимый участок. Предварительная обработка помогает уменьшить длину прямых концов и подготовить деталь к последующей сварке, фальцеванию или другому способу соединения.

Правка листа осуществляется путем контролируемого пропускания заготовки через станок с учетом направления имеющейся деформации. Воздействие следует увеличивать постепенно, проверяя результат после каждого прохода. Чрезмерная регулировка может привести к появлению изгиба в противоположную сторону.

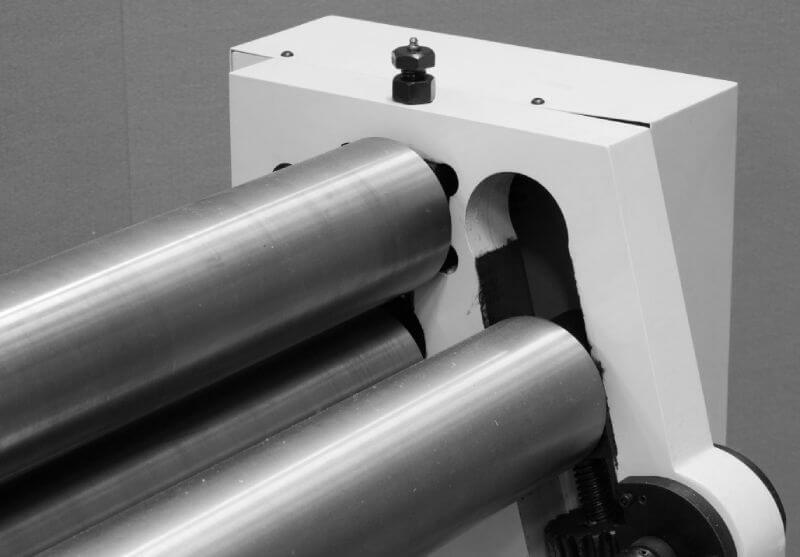
После окончания вальцовки замкнутая цилиндрическая деталь полностью охватывает верхний вал. Для беспрепятственного извлечения готового изделия вал выполнен откидным. Оператор освобождает его с одной стороны и снимает обечайку или трубу без принудительного разгибания. Это позволяет сохранить сформированный радиус и избежать повреждения поверхности детали.

Откидной вал оснащен фиксирующим замком, который предотвращает самопроизвольное раскрытие рабочего узла при вращении и прохождении листа. Механизм удерживает вал в установленном положении в течение всего цикла. Открытие выполняется только после остановки оборудования и подготовки изделия к снятию.

Жесткая конструкция и масса станка обеспечивают устойчивое положение рабочих механизмов под нагрузкой. Масса оборудования без упаковки составляет 750 кг, масса брутто — 830 кг. При установке необходимо подготовить прочное основание и надежно закрепить станок в соответствии с требованиями производителя.

Габаритные размеры STALEX ESR-1300х4.5 равны 2000 × 760 × 1270 мм. Вокруг оборудования следует предусмотреть свободное пространство для подачи листов шириной до 1300 мм, работы оператора и снятия готовых деталей. Организация безопасной рабочей зоны особенно важна при обработке тяжелых и длинных заготовок.

STALEX ESR-1300х4.5 (391105) представляет собой производительный электромеханический станок для обработки листовой стали толщиной до 4,5 мм. Цепной привод обеспечивает равномерное вращение валов, а откидной верхний вал с фиксирующим замком упрощает снятие готовых изделий. Возможность конусной гибки, подгибки кромок и правки листа расширяет технологический потенциал модели и позволяет использовать ее для решения различных производственных задач.

Основные технические характеристики:

  • модель — STALEX ESR-1300х4.5;
  • артикул — 391105;
  • максимальная толщина низкоуглеродистой стали — 4,5 мм;
  • допустимый предел текучести низкоуглеродистой стали — до 245 МПа;
  • максимальная толщина нержавеющей стали — 2,5 мм;
  • минимальная толщина листа Ст3сп — 1 мм;
  • максимальная ширина вальцовки — 1300 мм;
  • диаметр валов — 120 мм;
  • твердость валов — до 45 HRC;
  • минимальный диаметр для низкоуглеродистой стали толщиной 4,5 мм — не менее 150 мм;
  • ориентировочный минимальный диаметр для нержавеющей стали толщиной до 2,5 мм — 150 мм;
  • скорость вращения — 9,3 об/мин;
  • мощность электродвигателя — 2,2 кВт;
  • габаритные размеры — 2000 × 760 × 1270 мм;
  • масса нетто/брутто — 750/830 кг.
Детали

Отзывы

Рейсмусовый станок по дереву приобретался для мастерской, где одновременно обрабатываются заготовки разного формата. Основной задачей было добиться стабильной толщины без постоянной ручной доводки. Станок полностью справился с этим. Заготовки выходят ровными по всей длине, поверхность качественная, без «волны». Это позволило ускорить последующие этапы и упростить сборку изделий. В работе станок ведёт себя спокойно, не требует постоянного внимания и хорошо переносит длительную нагрузку.

Олег Нечаев

Заказывал сверлильный станок по металлу для расширения возможностей мастерской. Оборудование оказалось удобным и надёжным. Станок легко настраивается, обороты регулируются плавно, сверление точное. Использую его как для мелких работ, так и для более серьёзных задач. За всё время эксплуатации не возникло ни одной проблемы. Хороший выбор для тех, кто ценит универсальность и качество.

Егор Мартынов

Компрессор подбирался для мастерской, где одновременно работает несколько пневматических инструментов. Старое оборудование не обеспечивало стабильного давления, из-за чего возникали простои. Новый компрессор полностью закрыл этот вопрос. Подача воздуха ровная, инструмент работает без перебоев, можно спокойно планировать загрузку. Работа стала более ритмичной, без вынужденных пауз. За время эксплуатации оборудование показало себя надёжным и неприхотливым, что особенно важно при постоянной нагрузке.

Владислав Нечипоренко

Покупал токарный станок по дереву для выполнения индивидуальных заказов. Оборудование приятно удивило качеством сборки и стабильной работой. Все элементы подогнаны аккуратно, управление удобное. Станок позволяет выполнять точную и чистую обработку даже сложных деталей. Использую его регулярно, и результат всегда предсказуемо хороший. Отличный вариант для частных мастеров.

Андрей Синицын

Фрезерный станок с ЧПУ внедряли для упрощения повторяющихся операций. До этого многое зависело от опыта оператора, что влияло на стабильность результата. После запуска станка процесс стал более предсказуемым. Детали получаются одинаковыми, размеры выдерживаются, контроль занимает меньше времени. Это позволило перераспределить ресурсы и сосредоточиться на расширении производства. Станок стал важной частью технологической цепочки.

Владимир Осипов

Покупал шлифовальный станок для обработки металлических деталей. До покупки получил подробную консультацию, сравнили несколько моделей по мощности и ресурсу. Станок пришёл точно в срок, хорошо упакованный. В работе показал себя отлично — стабильные обороты, минимальная вибрация, качественная сборка. Используем оборудование ежедневно, и оно полностью оправдывает ожидания. Магазин оставил исключительно положительное впечатление, видно, что работают профессионалы

Виталий Орлов