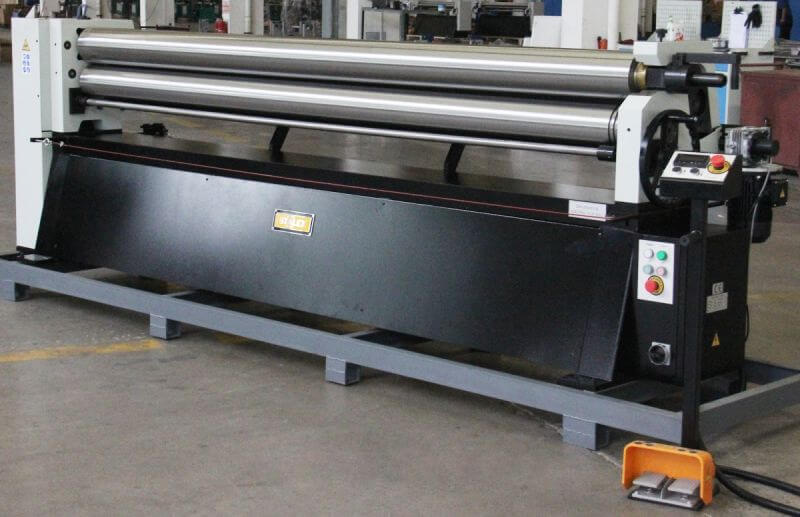
Электромеханический вальцовочный станок STALEX ESR-3050х2.5E (391115) предназначен для холодной гибки листового металла и получения цилиндрических, дугообразных и конических изделий. Модель обрабатывает заготовки шириной до 3010 мм, что позволяет изготавливать длинномерные детали без предварительного разделения листа на короткие участки. Помимо вальцовки, оборудование может применяться для правки плоских заготовок, подгибки кромок и формирования радиусных элементов из металлического прутка.
Станок востребован при производстве воздуховодов, водосточных труб, дымоходов, обечаек, кожухов, корпусов, резервуаров и других изделий из листового проката. Возможность работать с трехметровыми заготовками особенно актуальна для предприятий вентиляционной отрасли, строительных и металлообрабатывающих организаций. STALEX ESR-3050х2.5E подходит для единичного производства нестандартных деталей и регулярного выпуска изделий с повторяющимися параметрами.
Максимальная толщина обрабатываемого листа из низкоуглеродистой стали составляет 2,5 мм при условии, что предел текучести материала не превышает 245 МПа. Если металл обладает большей прочностью, фактическая допустимая толщина может быть меньше. Перед обработкой необходимо учитывать марку стали, ее механические свойства, состояние после термообработки, ширину заготовки и требуемый радиус готового изделия.
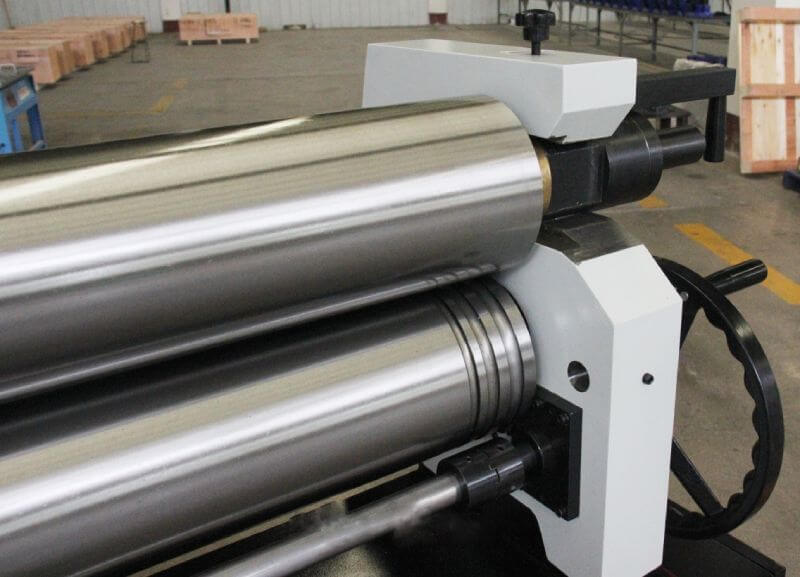
Рабочая система построена на трех асимметрично расположенных валах. Такая компоновка обеспечивает зажим металлического листа, его стабильное протягивание и последовательное формирование кривизны. Асимметричная схема позволяет эффективнее воздействовать на край заготовки и выполнять предварительную подгибку кромок. Требуемый радиус достигается путем регулирования положения нижних валов и повторной прокатки листа.
Верхний и нижний валы являются приводными. Вращение от электродвигателя передается через систему зубчатых колес и цепную передачу. Электромеханическая схема освобождает оператора от ручного вращения рабочих элементов и обеспечивает равномерное перемещение длинной заготовки через станок. Скорость вращения валов составляет 6,4 об/мин, благодаря чему оборудование сочетает производительность с возможностью контролировать положение листа во время обработки.
Электродвигатель мощностью 4 кВт создает необходимое усилие для стабильной работы приводной системы. Цепная передача обеспечивает механическую связь двигателя с валами, а зубчатые колеса согласовывают вращение рабочих элементов. Такая конструкция подходит для выполнения повторяющихся производственных операций и позволяет поддерживать постоянный режим движения заготовки.
Положение нижних валов регулируется в зависимости от требуемого радиуса и характеристик материала. На первом проходе лист получает начальную кривизну, после чего настройка изменяется, а прокатка повторяется. Постепенное увеличение деформации дает возможность контролировать форму изделия и снижает вероятность получения неравномерного радиуса. Количество проходов определяется толщиной, жесткостью и упругим восстановлением конкретного металла.
Верхний вал может вращаться в прямом и обратном направлениях. Реверс позволяет возвращать заготовку в рабочую зону, выполнять дополнительные проходы и корректировать форму без полного извлечения листа. Оператор последовательно перемещает материал вперед и назад, меняя регулировку валов между циклами. Это удобно при изготовлении обечаек, требующих равномерной кривизны по всей длине.
Диаметр рабочих валов составляет 160 мм. В основных характеристиках указан минимальный диаметр обечайки 180 мм, однако данное значение следует рассматривать как общий параметр конструкции. Для низкоуглеродистой стали толщиной 2,5 мм производитель отдельно указывает минимальный диаметр готовой заготовки не менее 250 мм. Фактический результат зависит от сорта и прочности материала, его термообработки, длины и толщины листа.
При работе с нержавеющей сталью толщиной до 1,5 мм минимальный диаметр обечайки может составлять около 320 мм. Показатель является справочным и не гарантирует получение одинакового результата для всех марок нержавеющей стали. Материалы с одинаковой толщиной могут обладать разным пределом текучести, твердостью и упругостью, поэтому перед серийным производством рекомендуется выполнить пробную прокатку.
Универсальной формулы, позволяющей точно определить минимальный диаметр готовой детали только по толщине листа, не существует. На результат одновременно влияют механические характеристики металла, его химический состав, термическое состояние, длина и ширина заготовки, направление прокатки и количество проходов. Практическая проверка позволяет оценить упругое восстановление материала и подобрать положение нижних валов с учетом требуемой геометрии.
Валы STALEX ESR-3050х2.5E изготовлены из высокопрочной стали, закалены до твердости 45 HRC и отполированы. Закалка повышает сопротивляемость рабочих поверхностей износу и способствует сохранению их первоначальной геометрии. Полировка обеспечивает плавное прохождение металлического листа и уменьшает вероятность появления выраженных следов от контакта с валами. Это особенно важно при изготовлении деталей, к внешнему виду которых предъявляются повышенные требования.
На рабочих элементах предусмотрены канавки для гибки металлического прутка. Профильная выемка удерживает круглый прокат и направляет его во время обработки. Станок можно использовать для формирования колец, дуг, ободов и других радиусных деталей. Наличие канавок расширяет технологические возможности оборудования и позволяет выполнять дополнительные операции без применения отдельного профилегибочного устройства.
STALEX ESR-3050х2.5E поставляется с функцией конусной гибки. Для изготовления деталей с переменным диаметром в правой части машины расположен опорный валик. Заготовку необходимо зажимать преимущественно рядом с этим элементом, чтобы ее стороны перемещались по различным траекториям. При последовательной прокатке лист постепенно приобретает коническую форму.
Опорный валик направляет заготовку и ограничивает ее поперечное смещение во время обработки. Функция может использоваться при производстве вентиляционных переходов, воронок, конических патрубков, защитных кожухов и элементов емкостей. Требуемая геометрия достигается путем правильного позиционирования материала, регулировки нижних валов и выполнения нескольких проходов.
После завершения прокатки замкнутое цилиндрическое изделие охватывает верхний вал. Для его снятия предусмотрен поворотно-откидной механизм с эксцентриковым зажимом. Оператор освобождает верхний вал с одной стороны и отводит его, после чего готовую деталь можно извлечь без разгибания. Это помогает сохранить полученный радиус и защищает изделие от повреждений при разгрузке станка.
Откидной узел оснащен замком, предотвращающим самопроизвольное открытие во время работы. Механизм удерживает верхний вал в заданном положении при прохождении листа и воздействии производственных нагрузок. Эксцентриковый зажим позволяет быстро фиксировать вал перед началом нового цикла и освобождать его после окончания вальцовки.
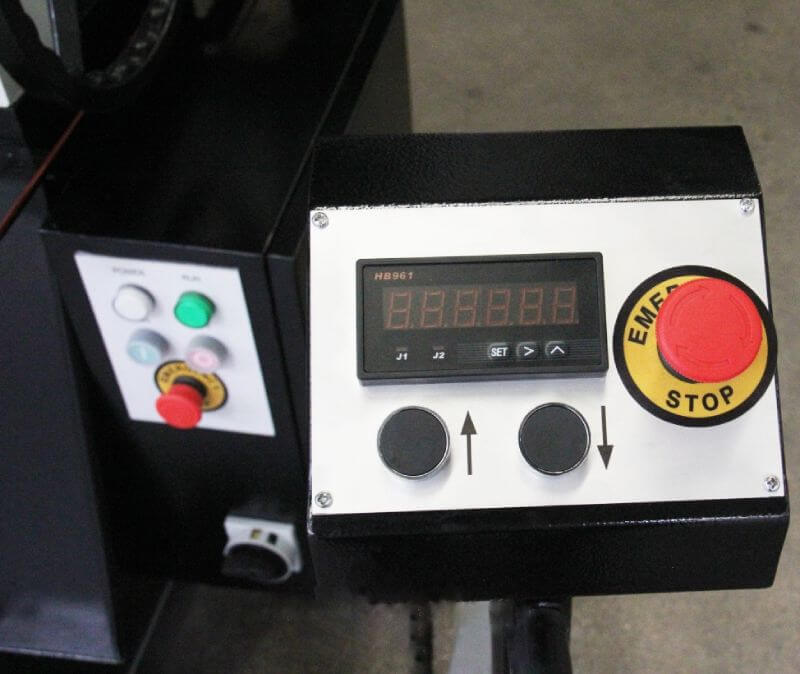
Управление станком осуществляется при помощи выносной ножной педали и пульта, размещенного на станине. Педаль позволяет включать вращение, одновременно удерживая и направляя длинную заготовку обеими руками. Дублирующий пульт удобен при настройке оборудования и выполнении операций непосредственно рядом с рабочими механизмами.
На выносной педали установлена кнопка аварийной остановки. При неправильной подаче листа, появлении постороннего предмета в рабочей зоне или возникновении другой нештатной ситуации оператор может оперативно остановить движение валов. Доступное расположение кнопки повышает безопасность эксплуатации оборудования.
Габаритные размеры STALEX ESR-3050х2.5E составляют 3840 × 820 × 1420 мм. При размещении станка необходимо предусмотреть свободное пространство для подачи листов шириной до 3010 мм, работы оператора и снятия готовых деталей. Масса оборудования без упаковки равна 1696 кг, масса брутто — 1986 кг. Значительная масса обеспечивает устойчивое положение станка во время деформации металла.
В стандартную комплектацию входит набор инструмента, предназначенный для выполнения предусмотренных регулировок и обслуживания основных узлов. Это позволяет подготовить оборудование к работе без отдельного приобретения базовых принадлежностей.
STALEX ESR-3050х2.5E (391115) представляет собой производительный электромеханический станок для изготовления широкоформатных цилиндрических и конических деталей. Три асимметричных вала, регулируемые нижние валки, реверсивное вращение и привод через зубчатые колеса и цепную передачу обеспечивают контролируемую обработку листового металла. Закаленные полированные валы, канавки для прутка, функция конусной гибки, откидной верхний вал и педаль с аварийной остановкой делают модель функциональным решением для профессионального производства.
Основные технические характеристики:
- модель — STALEX ESR-3050х2.5E;
- артикул — 391115;
- максимальная толщина низкоуглеродистой стали — 2,5 мм;
- допустимый предел текучести стали — не более 245 МПа;
- максимальная ширина вальцовки — 3010 мм;
- диаметр валов — 160 мм;
- номинальный минимальный диаметр обечайки — 180 мм;
- минимальный диаметр для низкоуглеродистой стали толщиной 2,5 мм — не менее 250 мм;
- ориентировочный минимальный диаметр для нержавеющей стали толщиной до 1,5 мм — 320 мм;
- твердость валов — до 45 HRC;
- скорость вращения — 6,4 об/мин;
- мощность двигателя — 4 кВт;
- габаритные размеры — 3840 × 820 × 1420 мм;
- масса нетто/брутто — 1696/1986 кг.
Отзывы
Приобретал ленточную пилу по дереву для постоянной работы в столярной мастерской. Оборудование показало себя надёжным и устойчивым. Рез получается чистым и ровным, даже при работе с плотными породами древесины. Конструкция прочная, настройки сохраняются, работать комфортно. Благодаря этой пиле удалось увеличить скорость распила и повысить общее качество заготовок. Покупкой полностью доволен.
Покупал ленточнопильный станок по металлу для мастерской. Оборудование пришло в отличном состоянии, сборка и запуск прошли без сложностей. В работе станок показывает высокую точность реза, удобен в настройке и обслуживании. Уже успели выполнить несколько крупных заказов — техника справилась без сбоев. Очень доволен выбором и качеством оборудования.
Сверлильный станок по металлу приобретался для выполнения точных отверстий в серийных деталях. Основной критерий — повторяемость и отсутствие люфтов. В процессе эксплуатации станок показал себя с лучшей стороны: сверление идёт ровно, ось держится стабильно, результат предсказуемый. Это особенно важно, когда нужно получить одинаковые детали без постоянных проверок и корректировок. Работа стала быстрее и спокойнее, снизилась нагрузка на оператора. Станок уверенно занял своё место в производственном процессе.
Приобретал токарный станок по дереву для частной мастерской. Сайт понятный, вся информация по товарам доступна. После заказа со мной связались, уточнили детали и предложили удобное время доставки. Станок пришёл полностью готовым к сборке, инструкция понятная. В работе показывает себя отлично — точность высокая, управление удобное. Использую его регулярно и результатом полностью доволен. Магазин однозначно заслуживает доверия.
Ленточнопильный станок по металлу брали для резки заготовок под сборочные конструкции. До этого много времени уходило на выравнивание и подгонку. Новый станок позволил изменить подход к работе: рез точный, заготовки сразу готовы к дальнейшим операциям. Станок устойчивый, не «гуляет» при нагрузке, настройки сохраняются. Благодаря этому сборка стала быстрее, а общий темп работы вырос. Оборудование показало себя как надёжный инструмент для постоянного использования.
Токарный станок по дереву приобретался для выполнения заказов с индивидуальными формами. Станок оказался устойчивым и хорошо сбалансированным, что особенно важно при работе с массивными заготовками. Управление понятное, настройки позволяют точно контролировать процесс. Это дало возможность браться за более сложные проекты и расширить ассортимент изделий. Качество готовых деталей заметно выросло, а количество переделок сократилось.